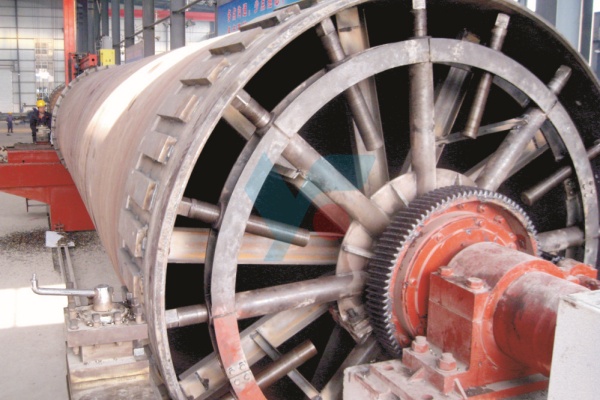
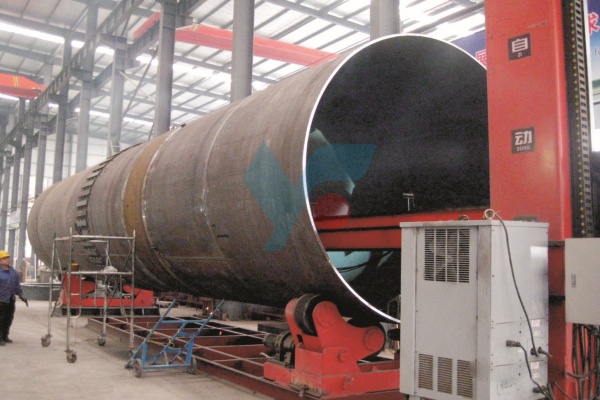
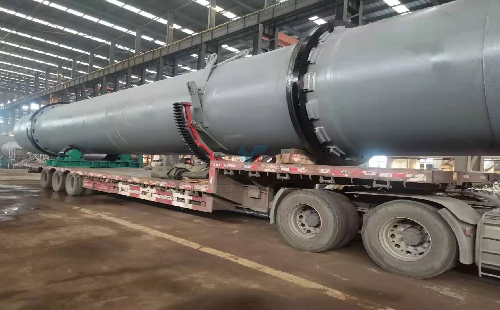
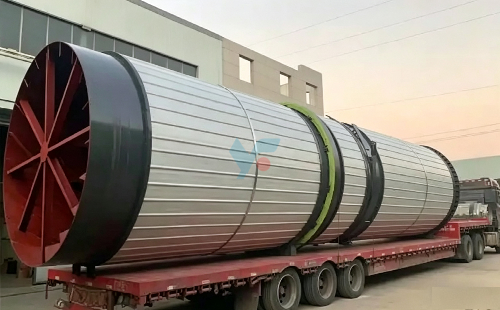
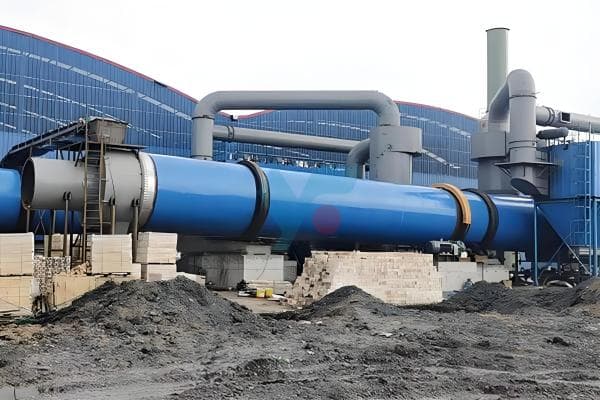
Sécheur rotatif à scories
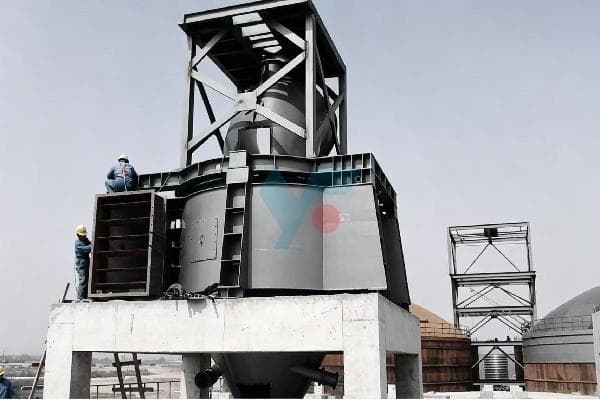
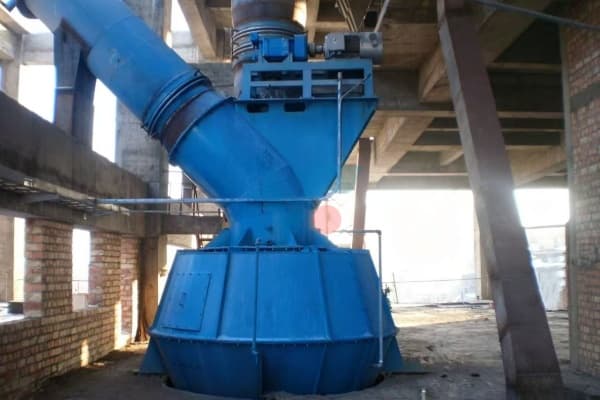
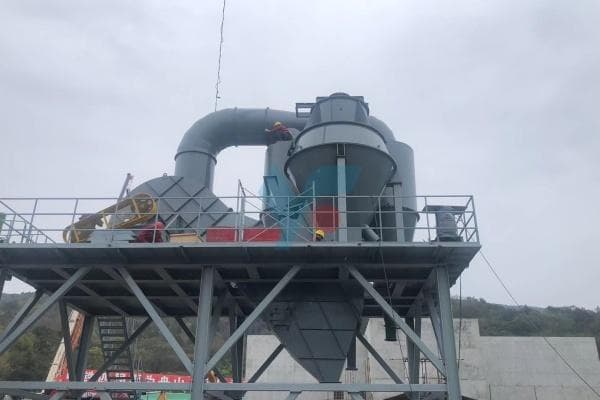
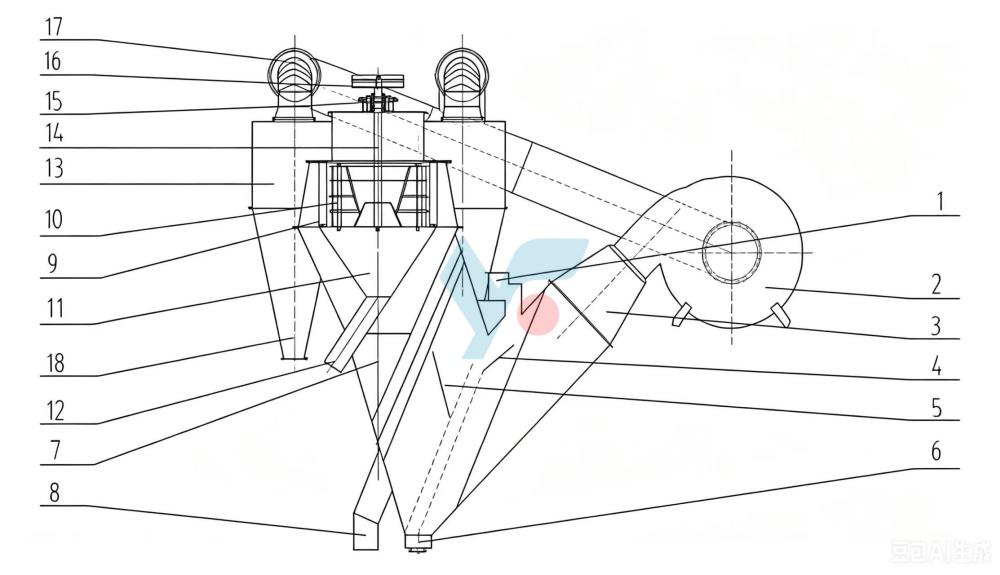
Le classificateur combiné pour la production de sable artificiel constitue une combinaison d'un classificateur à trois séparations et d'un classificateur statique en forme de V.
Il permet de séparer le matériau en quatre fractions de granulométrie différente (sable et poudre), ce qui répond aux diverses exigences du marché et a été largement reconnu par les utilisateurs.
Principe de fonctionnement
Après être passé par le concasseur, la machine de fabrication de sable et le crible vibrant, le matériau se présente sous forme de sable artificiel de la fraction 0–4,75 mm. Ensuite, à l'aide d'un équipement de transport, il est acheminé vers la buse d'entrée de cette machine et entre dans la zone d'ameublissement.
Dans la zone d'ameublissement, sous l'action de plusieurs groupes de plaques de guidage et de plaques d'impact, les particules de granulométrie différente acquièrent des vitesses différentes lors de leur chute ; un frottement relatif multiple se produit entre elles, ce qui entraîne la séparation des particules argileuses et de poussière de pierre de la surface du sable. Sous l'action du flux d'air, la poussière est rapidement emportée, assurant un nettoyage efficace du sable.
Le matériau entrant par l'entrée (1) traverse les plaques d'ameublissement à plusieurs étages (4), où se produit l'ameublissement et la séparation des particules. Entre les plaques, le flux d'air, fourni par la gauche, expulse du flux de matériau les fractions moyenne et fine, tandis que le sable grossier est évacué par la sortie inférieure de la fraction grossière (6).
Le matériau en suspension est, avec le flux d'air, dirigé vers la zone de classification, où il traverse les plaques de classification multicouches (5). Ici, des particules plus grossières sont en outre retirées du flux d'air : elles glissent vers le bas le long des plaques, puis sont de nouveau entraînées par le flux d'air, ce qui assure une séparation multiple. La poudre grossière se combine avec le sable grossier.
Après avoir traversé la zone des plaques de classification, le flux air-matériau entre dans la zone de classification de la fraction moyenne. Dans cette zone, grâce à la réduction de la vitesse du flux et au changement de sa direction, se produit la sédimentation gravitationnelle des particules ainsi que leur dépôt lors de l'impact contre les parois de l'appareil. Le sable moyen est évacué par la sortie de la fraction moyenne (8).
Ensuite, le flux entre dans la zone de classification de la fraction fine. Ici, sous l'action des plaques de guidage en forme d'arc (9), un mouvement de rotation apparaît, formant simultanément une sédimentation centrifuge et gravitationnelle. Le sable fin se dépose dans le collecteur conique inférieur (11) et est évacué par la sortie de la fraction fine (12).
Le matériau pulvérulent, avec le flux d'air, entre dans la zone de dépoussiérage. Sous l'action du rotor à cage (10), les particules plus grossières (sable fin) sont projetées, entrent en collision avec les guides en forme d'arc et retournent dans le cône de collecte du sable fin.
Le mélange poussière-air entre dans le séparateur à cyclone pour la séparation des phases solide et gazeuse : la poudre fine séparée est évacuée par la sortie de poudre (18) ; l'air purifié, à travers le conduit d'air (17), entre dans le ventilateur et retourne dans le système pour être réutilisé.
Avantages
- Principe de classification stable.
L'équipement est doté d'un système de classification à plusieurs niveaux. En tenant compte des particularités des matériaux de sable et gravier, on applique la méthode d'analyse aérodynamique des flux d'air pour optimiser la structure du flux de matériau. Cela permet de réduire considérablement la résistance aérodynamique de l'équipement, d'augmenter l'efficacité de séparation et de réduire sensiblement la consommation d'énergie et les coûts d'exploitation. Cela surpasse la technologie traditionnelle de lavage du sable à l'eau. - Conception simple de la zone d'ameublissement et de classification en forme de V.
Conception simple, consommation minimale de matériaux d'usure, absence de dispositif d'ameublissement électrique, faibles pertes de pression, fonctionnement stable et faible consommation d'énergie. - Haute précision de classification.
Dans le redresseur, le flux d'air se déplace par rapport au rotor uniquement vers le haut, sans tourbillonnement. Le matériau dans la zone de séparation est nettoyé à plusieurs reprises, ce qui assure une haute précision de classification. - Facilité d'exploitation.
Le rotor à cage est doté d'un système de réglage continu de la vitesse à l'aide d'un variateur de fréquence : large plage de réglage, commodité de paramétrage, haute sensibilité et fiabilité. - Haute efficacité de classification.
La zone d'ameublissement et de séparation en forme de V est dotée de plaques d'ameublissement et de classification à plusieurs niveaux. Grâce à l'ameublissement et au soufflage répétés, la fraction grossière évacuée ne contient pratiquement pas de particules fines ; dans la zone de sédimentation, le flux d'air retire en outre les particules fines de la fraction moyenne ; la teneur en particules fines dans la fraction moyenne est considérablement réduite. De plus, les plaques de guidage dans la zone du rotor à cage augmentent la précision et l'efficacité de la classification. - Haute résistance à l'usure et longue durée de service.
Les principaux éléments d'usure sont fabriqués en acier résistant à l'usure importé, ce qui augmente considérablement la durée de service de l'équipement. Toute la machine subit un équilibrage dynamique et fonctionne de manière stable dans toute la plage de vitesses. - Système d'étanchéité des roulements amélioré.
Le roulement inférieur de l'arbre principal est doté d'un nouveau système d'étanchéité, qui résout efficacement le problème de pénétration de la poussière et le problème de fuite d'huile lubrifiante. Cela augmente considérablement la durée de service des roulements. - Conception antivibratoire de la base.
Lors de la conception de la base, on utilise le principe d'amortissement mécanique. La fréquence de vibration de la base ne coïncide pas avec la fréquence propre du séparateur dans un rapport multiple, ce qui élimine complètement le problème de résonance. - Réduction des fuites d'air.
Les conduites de sable grossier, moyen-grossier et fin sont équipées de doubles vannes à sas, ce qui réduit considérablement l'aspiration d'air et élimine le problème d'augmentation de la formation de poussière. - Respect de l'environnement du système.
Le système utilise des doubles vannes à sas et une circulation d'air interne. Cela permet de réduire les fuites d'air, de diminuer les émissions de poussière et de réduire la pollution de l'environnement.